เจาะลึกทางเทคนิคเกี่ยวกับรูปทรงของหน้าแปลน การเลือกจุด ระบบการเคลือบ และตัวแปรการติดตั้งที่แยกการเชื่อมต่อที่เชื่อถือได้ออกจากความล้มเหลวของสนาม
เชิงนามธรรม
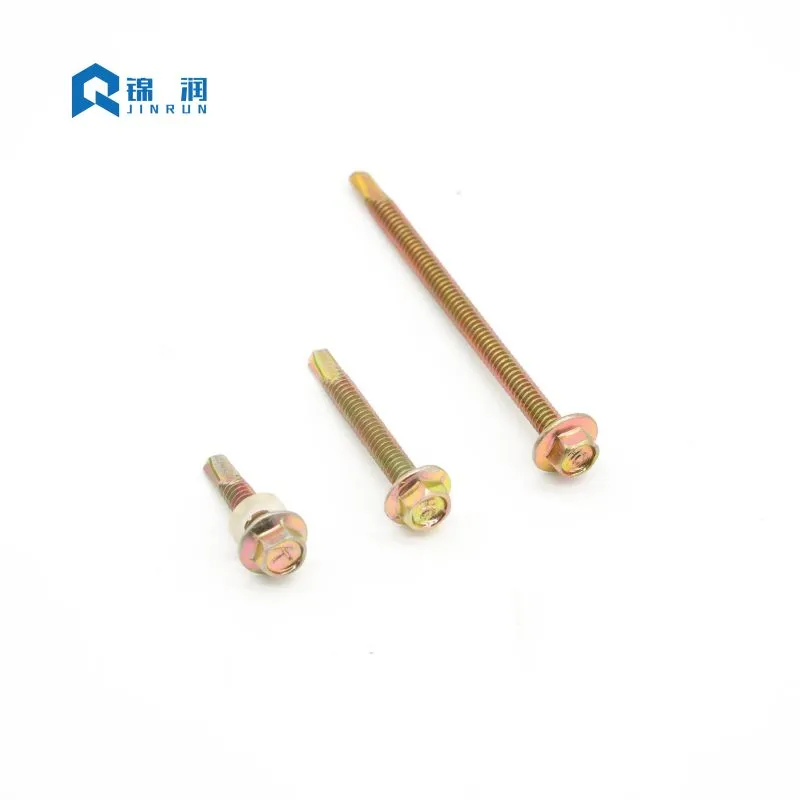
ตัวยึดเพียงไม่กี่ตัวมีความรับผิดชอบต่อโครงสร้างมากเท่ากับการจดจำที่มองเห็นได้น้อยเท่ากับสกรูเจาะตนเองหัวแปลน Hex. ตั้งแต่หลังคาโลหะและแผ่นหุ้มไปจนถึงการติดตั้งพลังงานแสงอาทิตย์และเหล็กโครงสร้างน้ำหนักเบา สกรูนี้จะต้องเจาะ เคาะ และยึดในการผ่านเพียงครั้งเดียว ซึ่งมักจะโดนลม ฝน และการกัดกร่อน บทความนี้จะตรวจสอบตรรกะทางวิศวกรรมที่อยู่เบื้องหลังหัวแปลนแบบรวม ระบบหมายเลขจุดที่ควบคุมความเข้ากันได้ของความหนาของวัสดุ เทคโนโลยีการเคลือบที่กำหนดอายุการใช้งาน และตัวแปรการติดตั้งที่มักได้รับการจัดการไม่ถูกต้องในภาคสนาม เขียนขึ้นสำหรับผู้รับเหมา ผู้จัดจำหน่าย และผู้เขียนข้อกำหนดที่ต้องการมากกว่ารายการแค็ตตาล็อก พวกเขาต้องการความเข้าใจในการทำงานว่าทำไมตัวยึดนี้จึงมีประสิทธิภาพ และวิธีการรักษาประสิทธิภาพไว้ในสภาพแวดล้อมการก่อสร้างที่มีความต้องการสูง
สารบัญ
- กายวิภาคศาสตร์การออกแบบ: เหตุใดหน้าแปลนจึงเปลี่ยนเส้นทางโหลดข้ามไปที่ส่วน
- มาตรฐาน ขนาด และระบบจุด-หมายเลขข้ามไปที่ส่วน
- การเลือกการเคลือบ: จับคู่สกรูกับการสัมผัสข้ามไปที่ส่วน
- วิทยาศาสตร์การติดตั้ง: ความเร็ว ความดัน และการบีบอัดซีลข้ามไปที่ส่วน
- โหมดความล้มเหลวที่ย้อนกลับไปสู่การเลือกและเทคนิคข้ามไปที่ส่วน
- โปรโตคอลการประกันและการตรวจสอบคุณภาพข้ามไปที่ส่วน
- คำถามที่พบบ่อยข้ามไปที่ส่วน
1. การออกแบบกายวิภาค: เหตุใดหน้าแปลนจึงเปลี่ยนเส้นทางโหลด
หัวแหวนรองหกเหลี่ยมแบบธรรมดาใช้แหวนรองนีโอพรีนหรือ EPDM เสริมด้วยเหล็กเพื่อกระจายแรงกดในการจับยึด หัวแปลนรวมพื้นผิวแบริ่งนั้นเข้ากับรูปทรงของหัวโดยตรง ผลลัพธ์ที่ได้ไม่ใช่แค่ความสะดวกสบายเท่านั้น มันเปลี่ยนวิธีที่แรงเดินทางผ่านจุดเชื่อมต่อ
หน้าแปลนจะเพิ่มพื้นที่รับน้ำหนักใต้ส่วนหัว ซึ่งช่วยลดแรงกดสัมผัสบนเหล็กขนาดบางและการหุ้มที่ทาสีไว้ล่วงหน้า ความเครียดจากการสัมผัสที่ลดลงจะช่วยลดความเสี่ยงของการจาน การแตกหักของการเคลือบ และการดึงทะลุเมื่อการเชื่อมต่อสัมผัสกับการยกของลมหรือการหมุนเวียนของความร้อน เนื่องจากพื้นผิวแบริ่งถูกกลึงหรือขึ้นรูปเย็นเป็นส่วนหนึ่งของส่วนหัว จึงไม่มีแหวนรองแยกต่างหากเพื่อเลื่อนออกจากศูนย์กลาง หลุดออกระหว่างการติดตั้ง หรือบีบอัดไม่สม่ำเสมอ
ไดรฟ์หกเหลี่ยมทำงานได้เท่าเทียมกัน รองรับซ็อกเก็ตหรือไดรเวอร์น็อตมาตรฐาน และถ่ายโอนแรงบิดโดยมีระยะลูกเบี้ยวน้อยกว่าช่อง Phillips หรือ Pozi มาก สิ่งสำคัญคือเมื่อคาดหวังให้สกรูเจาะผ่านแปแล้วยึดแผงโดยไม่หมุนช่องไดรฟ์หรือปอกส่วนหัว สำหรับงานปริมาณมาก การใช้แบริ่งหน้าแปลนและระบบขับเคลื่อนหกเหลี่ยมร่วมกันทำให้เครื่องมือชิ้นเดียว (โดยทั่วไปคือปืนสกรูที่ติดตั้งคลัตช์) สามารถขับเคลื่อนตัวยึดนับพันตัวให้มีความลึกสม่ำเสมอ
พื้นผิวแบริ่งแบบรวม
เมื่อระบุตัวยึดสำหรับเหล็กแผ่นบาง การกระจายความเค้นใต้หัวสกรูถือเป็นข้อพิจารณาทางวิศวกรรมที่สำคัญ แหวนรองแบบเรียบมาตรฐานสามารถโค้งงอหรือเสียรูปได้ภายใต้แรงบิดสูง ส่งผลให้ข้อต่อมีความสมบูรณ์ หน้าแปลนแบบรวมบนสกรูเจาะตนเองหัวแปลน Hexได้รับการออกแบบให้มีอัตราส่วนความหนาและเส้นผ่านศูนย์กลางเฉพาะที่ทนทานต่อการดัดงอ พื้นผิวลูกปืนที่แข็งแรงนี้ช่วยให้แน่ใจว่าโหลดแคลมป์จะกระจายอย่างสม่ำเสมอทั่วทั้งวัสดุที่เชื่อมต่อ ในการใช้งานที่เกี่ยวข้องกับแผงฉนวน หน้าแปลนจะป้องกันไม่ให้หัวสกรูดึงผ่านผิวด้านนอกที่ค่อนข้างอ่อนของแผง ทำให้สามารถซีลกันสภาพอากาศได้แม้ภายใต้แรงลมแบบไดนามิก
Hex Drive กับ Cruciform Recesses
การเลือกประเภทไดรฟ์ส่งผลกระทบอย่างมากต่อประสิทธิภาพการติดตั้งและความน่าเชื่อถือของข้อต่อ ส่วนเว้ารูปกางเขน เช่น Phillips หรือ Pozi ได้รับการออกแบบมาเพื่อให้หลุดออกมาเมื่อถึงเกณฑ์แรงบิดที่กำหนด ซึ่งเป็นคุณลักษณะที่แต่เดิมมีจุดประสงค์เพื่อป้องกันการขันแน่นเกินไปในการผลิตจำนวนมาก อย่างไรก็ตาม ในการใช้งานในงานก่อสร้างซึ่งต้องใช้สกรูเจาะตัวเองเจาะเหล็ก การแคมเอาต์เป็นสิ่งที่ไม่พึงปรารถนาอย่างยิ่ง ตัวขับหกเหลี่ยมให้การยึดหกจุดที่ปลอดภัย ช่วยให้ผู้ปฏิบัติงานใช้แรงบิดที่จำเป็นในการเจาะรูและต๊าปเกลียวได้โดยไม่ลื่นไถลเล็กน้อย การมีส่วนร่วมในเชิงบวกนี้ช่วยลดความเหนื่อยล้าของผู้ปฏิบัติงาน ลดการสึกหรอของดอกสว่าน และทำให้มั่นใจได้ว่าแรงบิดทั้งหมดจะถูกถ่ายโอนไปยังคมตัด
เรขาคณิตของเกลียวและการมีส่วนร่วม
โปรไฟล์เกลียวของสกรูเจาะตัวเองเหมาะสำหรับทั้งการตัดและการจับยึด โดยทั่วไปแล้วเกลียวจะถูกม้วนแทนที่จะตัด ซึ่งจัดแนวโครงสร้างลายของเหล็กและเพิ่มความแข็งแรง ระยะพิทช์และเส้นผ่านศูนย์กลางหลักได้รับการออกแบบทางวิศวกรรมเพื่อให้มีความต้านทานการดึงออกที่เพียงพอในวัสดุรับ โดยทั่วไปแล้ว เกลียวละเอียดจะใช้สำหรับการใช้งานระหว่างโลหะกับโลหะ โดยมีจำนวนเกลียวต่อนิ้วที่สูงกว่าเพื่อแรงยึดเกาะที่มากขึ้นในส่วนที่บาง ด้ายหยาบมักนิยมใช้กับวัสดุไม้กับโลหะหรือวัสดุคอมโพสิต โดยต้องใช้ความลึกของเกลียวที่มากขึ้นเพื่อไล่วัสดุโดยไม่ทำให้แตกหรือแตกหัก
- พื้นผิวแบริ่งแบบบูรณาการ:กระจายโหลดแคลมป์โดยไม่ต้องใช้แหวนรองหลวม
- ไดรฟ์หกเหลี่ยม:การถ่ายโอนแรงบิดที่สูงขึ้นและลดการลื่นไถลของบิตภายใต้ภาระ
- จุดเจาะตัวเอง:ขจัดขั้นตอนการเจาะแยกต่างหากในการเชื่อมต่อระหว่างเหล็กกับเหล็ก
- ม้วนเกลียวที่แม่นยำ:รองรับการมีส่วนร่วมและการต้านทานการดึงออกที่สม่ำเสมอ
2. มาตรฐาน ขนาด และระบบจุด-หมายเลข
ตลาดตัวยึดทั่วโลกยอมรับผลิตภัณฑ์นี้ภายใต้รูปแบบการตั้งชื่อต่างๆ เช่น DIN 7504K, AS/NZS 3566 และเทียบเท่าในซีรีส์นิ้ว IFI แต่ตัวแปรพื้นฐานยังคงสอดคล้องกัน: เส้นผ่านศูนย์กลาง ความยาว ระยะพิทช์เกลียว รูปทรงของหัว และความจุของจุดเจาะ แค็ตตาล็อกของซัพพลายเออร์อาจแสดงรายการชุดค่าผสมหลายสิบรายการ แต่การตัดสินใจด้านข้อมูลจำเพาะมักจะลดเหลือคำถามสองข้อ: ความหนาทั้งหมดที่ต้องต่อ และหมายเลขจุดใดที่สามารถเจาะความหนานั้นได้ก่อนที่เกลียวจะประกบกัน
ระบบจุด-หมายเลขเป็นตัวแปรการเลือกที่สำคัญที่สุดเพียงตัวเดียวและเป็นตัวแปรที่ใช้ผิดบ่อยที่สุด จุดที่ 2 มีไว้สำหรับโลหะแผ่นวัดแสง จุดที่ 3 ครอบคลุมช่วงกลางกว้างๆ ของการก่อสร้างทั่วไป จำเป็นต้องมีจุดที่ 5 สำหรับแผ่นโครงสร้างที่มีน้ำหนักมาก หากจุดเจาะแบบไม่มีเกลียวสั้นกว่าปึกวัสดุที่รวมกัน เกลียวจะเริ่มกัดก่อนที่ส่วนปลายจะออกจากชั้นล่างสุด ผลลัพธ์ก็คือการดัน: สองชั้นถูกบีบให้แยกจากกัน การยึดเกลียวลดลง และสกรูอาจหลุดเนื่องจากแรงบิดเกิน
| หมายเลขจุด | ความจุความหนาของโลหะทั่วไป | กรณีการใช้งานทั่วไป |
|---|---|---|
| จุดที่ #1 | สูงสุด 0.062 นิ้ว (1.6 มม.) | แผ่นโลหะบางพิเศษ งานท่อ HVAC |
| จุด #2 | สูงสุด 0.110 นิ้ว (2.8 มม.) | แผ่นโลหะวัดแสง หุ้มบาง |
| จุด #3 | 0.110 – 0.210 นิ้ว (2.8 – 5.3 มม.) | งานก่อสร้างทั่วไป มุงหลังคา โครงเหล็ก |
| จุดที่ #4 | 0.210 – 0.250 นิ้ว (ประมาณ 5.3 – 6.4 มม.) | โครงสร้างเหล็กขนาดกลาง โครงมีน้ำหนักมาก |
| จุดที่ #5 | 0.250 – 0.500 นิ้ว (ประมาณ 6.4 – 12.7 มม.) | คานโครงสร้างหนักแผ่นหนา |
การถอดรหัสเทียบเท่า DIN และ IFI
ชุดเมตริกและนิ้วไม่ได้เชื่อมโยงแบบหนึ่งต่อหนึ่งระหว่างซัพพลายเออร์เสมอไป เส้นผ่านศูนย์กลาง DIN ST4.8, ST5.5 และ ST6.3 สอดคล้องกับการเชื่อมต่อโครงสร้างแสงและขนาดกลางทั่วไป เส้นผ่านศูนย์กลาง IFI #10, #12 และ #14 ให้บริการในตลาดอเมริกาเหนือ สเปคที่ทำงานในซีรีส์หนึ่งไม่สามารถสันนิษฐานได้ว่าสามารถใช้แทนกันได้ในซีรีส์อื่นๆ โดยไม่ตรวจสอบความยาวของจุด ระยะพิทช์เกลียว และเส้นผ่านศูนย์กลางของลูกปืนหัวบอลด้วยกัน ตัวอย่างเช่น สกรู DIN ST5.5 อาจมีระยะเกลียวที่แตกต่างกันเล็กน้อยเมื่อเทียบกับสกรู IFI #12 ซึ่งอาจส่งผลต่อการยึดเกาะในรูที่ต๊าปไว้ล่วงหน้าหรือแรงบิดในการขับเคลื่อนที่ต้องการ
การเลือกความยาวและการคำนวณกองวัสดุ
การเลือกความยาวเป็นไปตามกฎที่ใช้ได้จริง: ส่วนที่เป็นเกลียวควรขยายออกไปอย่างน้อย 3 เกลียวเต็มเกินกว่าวัสดุที่ต่อกัน ขอบนั้นช่วยปกป้องความแข็งแรงในการดึงออกและรองรับความหนาของวัสดุที่เปลี่ยนแปลงเล็กน้อย เมื่อปึกมีฉนวน สารกันรั่ว หรือมีช่องว่างที่ไม่สม่ำเสมอ จุดจะต้องยาวพอที่จะเคลียร์ปึกทั้งหมดก่อนที่จะเริ่มการร้อยด้าย วิศวกรควรคำนวณความหนาของวัสดุทั้งหมด (รวมถึงปะเก็นหรือแหวนรอง) และเพิ่มเส้นผ่านศูนย์กลางของสกรูอย่างน้อย 1.5 เท่าเพื่อกำหนดความยาวขั้นต่ำที่กำหนด
3. การเลือกการเคลือบ: จับคู่สกรูกับแสง
การออกแบบทางกลไกของตัวยึดจะกำหนดว่าสามารถเชื่อมต่อได้หรือไม่ การเคลือบจะกำหนดว่าการเชื่อมต่อนั้นยังคงอยู่หรือไม่ รูปทรงของสกรูแบบเดียวกันนี้สามารถใช้ได้กับสังกะสีแบบชุบด้วยไฟฟ้า การชุบสังกะสีแบบจุ่มร้อน การเคลือบเกล็ดสังกะสี-อลูมิเนียม หรือระบบเซรามิกหลายชั้น และความแตกต่างของประสิทธิภาพการพ่นเกลือจะไม่เพิ่มขึ้น—แต่เป็นการจัดหมวดหมู่
สังกะสีชุบด้วยไฟฟ้ามาตรฐานให้การปกป้องขั้นพื้นฐานสำหรับสภาพในร่มและกลางแจ้งที่มีที่กำบังอย่างอ่อนโยน ในอากาศชายฝั่งหรือบรรยากาศอุตสาหกรรม สารเคลือบดังกล่าวสามารถแสดงสนิมแดงได้ภายในไม่กี่เดือน การชุบสังกะสีแบบจุ่มร้อนทำให้เกิดชั้นสังกะสีแบบบูชายัญที่หนาขึ้นสำหรับสภาพแวดล้อมกลางแจ้งและทางทะเลที่รุนแรง แต่ความหนาของการเคลือบอาจส่งผลต่อความพอดีของเกลียว และต้องมีการจัดการอย่างระมัดระวังในการติดตั้ง
สังกะสีเคลือบด้วยไฟฟ้าและข้อจำกัด
สังกะสีชุบด้วยไฟฟ้าเป็นผิวสำเร็จที่ใช้กันทั่วไปและประหยัดที่สุดสำหรับสกรูเจาะตัวเอง ให้การเคลือบบางและสม่ำเสมอซึ่งไม่ทำให้ขนาดเกลียวเปลี่ยนแปลงอย่างมีนัยสำคัญ ทำให้มั่นใจในการติดตั้งที่ราบรื่น อย่างไรก็ตาม การชุบสังกะสีแบบมาตรฐานนั้นค่อนข้างบาง โดยมักจะอยู่ในช่วง 5 ถึง 15 ไมครอน ในสภาพแวดล้อมที่มีความชื้นสูง สเปรย์เกลือ หรือมลพิษทางอุตสาหกรรม ชั้นสังกะสีจะถูกใช้อย่างรวดเร็ว เมื่อสังกะสีหมดลง เหล็กกล้าคาร์บอนที่อยู่เบื้องล่างก็เริ่มสึกกร่อน ส่งผลให้โครงสร้างอ่อนแอลงและเป็นสนิมที่ไม่น่าดูบนส่วนหน้าของอาคาร
การชุบสังกะสีแบบจุ่มร้อนสำหรับสภาพแวดล้อมที่รุนแรง
สำหรับการใช้งานที่ต้องการความทนทานในระยะยาว การชุบสังกะสีแบบจุ่มร้อน (HDG) เป็นตัวเลือกที่ต้องการ กระบวนการ HDG เกี่ยวข้องกับการจุ่มสกรูลงในสังกะสีหลอมเหลว ทำให้เกิดพันธะทางโลหะวิทยาซึ่งส่งผลให้เกิดการเคลือบที่หนาและทนต่อการเสียดสี ชั้นโลหะผสมสังกะสีและเหล็กให้การป้องกันการเสียสละที่ดีเยี่ยม อย่างไรก็ตาม การเคลือบหนาอาจทำให้เกลียวหนักขึ้นเล็กน้อย โดยต้องใช้น็อตเกลียวมากเกินไปหรือเทคนิคการขับเฉพาะ HDG เหมาะอย่างยิ่งสำหรับการเชื่อมต่อเหล็กโครงสร้างหนัก รั้วกลางแจ้ง และสภาพแวดล้อมทางทะเล
ระบบ Zn-Al-Ceramic ขั้นสูง
ระบบสังกะสี-อลูมิเนียม-เซรามิกประเภท Ruspert นำเสนอแนวทางที่แตกต่าง การเคลือบเป็นแบบคอมโพสิต: ชั้นสังกะสีสังเวย ชั้นกั้นอะลูมิเนียม และท็อปโค้ตเซรามิกอนินทรีย์ที่ช่วยปิดรูพรุนขนาดเล็ก ข้อมูลสเปรย์เกลือที่เป็นกลางสำหรับระบบเหล่านี้มักอ้างอิงถึงความต้านทานสนิมแดงที่เกินกว่า 1,000 ชั่วโมง เทียบกับประมาณ 72–120 ชั่วโมงสำหรับการชุบสังกะสีแบบทั่วไป สำหรับหลังคา ด้านหน้า และแผงโซลาร์เซลล์ที่ไม่สามารถบำรุงรักษาได้ทันที ช่องว่างด้านประสิทธิภาพนั้นคือความแตกต่างระหว่างการประกอบที่สามารถให้บริการได้และการเปลี่ยนก่อนเวลาอันควร
ที่สกรูเจาะตนเองหัวแปลน Hexมักได้รับการประเมินประสิทธิภาพการเคลือบเพียงอย่างเดียว แต่ข้อกำหนดควรถือว่าสารเคลือบ สารตั้งต้น และสภาพแวดล้อมเป็นระบบเดียว
| ประเภทการเคลือบ | การป้องกันการกัดกร่อนแบบสัมพัทธ์ | ประสิทธิภาพของสเปรย์เกลือบ่งชี้ | สภาพแวดล้อมที่เหมาะสมที่สุด |
|---|---|---|---|
| สังกะสีด้วยไฟฟ้า | ขั้นพื้นฐาน | อยู่ที่ 72 – 120 ชม | ในร่ม แห้ง มีที่กำบังเล็กน้อย |
| จุ่มร้อนชุบสังกะสี | สูง | ขึ้นอยู่กับความหนา, สำคัญ | กลางแจ้งที่รุนแรง, ในทะเล |
| เกล็ดสังกะสี-อะลูมิเนียม (ชนิด Dacromet) | สูง | หลายร้อยชั่วโมง | อุตสาหกรรมยานยนต์ชายฝั่งทะเล |
| Zn-Al-เซรามิก (ชนิด Ruspert) | สูงมาก | สนิมแดง > 1,000 ชม | หลังคาชายฝั่ง โรงงานเคมี พื้นผิวที่ไม่สามารถบำรุงรักษาได้ |
การกัดกร่อนของกัลวานิกและโลหะที่ไม่เหมือนกัน
การเลือกการเคลือบก็เป็นการตัดสินใจเกี่ยวกับความเข้ากันได้ของวัสดุเช่นกัน สกรูเหล็กคาร์บอนชุบสังกะสีที่สัมผัสกับแผงอะลูมิเนียมสามารถสร้างกัลวานิกคู่เมื่อมีความชื้นได้ โลหะมีตระกูลน้อยกว่าจะกัดกร่อนเป็นพิเศษ และรอยสนิมสีแดงที่เกิดขึ้นนั้นมีทั้งความทนทานและความสวยงาม ในเขตชายฝั่งและบนชิ้นส่วนอะลูมิเนียม ตัวเรือนสแตนเลส โครงสร้างโลหะคู่ หรือการเคลือบกั้นเป็นข้อกำหนดที่เหมาะสม ไม่ใช่ชั้นสังกะสีที่หนักกว่าบนพื้นผิวเหล็กกล้าคาร์บอนเดียวกัน
4. วิทยาศาสตร์การติดตั้ง: ความเร็ว ความดัน และการบีบอัดซีล
สกรูเจาะตัวเองเป็นเครื่องมือตัดโลหะ ไม่ใช่สกรูไม้ ทำงานภายในความเร็วและหน้าต่างฟีดที่กำหนด นอกหน้าต่างนั้น จุดที่ร้อนเกินไป ทำให้เหล็กแข็งตัว หรือไม่กัด ความแตกต่างระหว่างรูที่สะอาดและปลายที่ถูกไฟไหม้มักขึ้นอยู่กับ RPM และแรงกดลง ไม่ใช่คุณภาพของตัวยึด
สำหรับสกรูเหล็กกล้าคาร์บอนมาตรฐาน ช่วงการผลิตโดยทั่วไปจะอยู่ระหว่าง 1,500 ถึง 2,500 RPM สกรูเจาะตัวเองที่ทำจากสเตนเลสสตีลต้องใช้ความเร็วต่ำ ซึ่งมักจะอยู่ที่ 1,000 ถึง 1,500 รอบต่อนาที เนื่องจากวัสดุจะแข็งตัวและกักเก็บความร้อน เมื่อจุดหมุนเร็วเกินไปโดยไม่มีแรงดันป้อนเพียงพอ แรงเสียดทานจะทำให้อุณหภูมิทิปเพิ่มขึ้นเกินช่วงการอบคืนตัว จุดเปลี่ยนเป็นสีน้ำเงิน สูญเสียความแข็ง และหยุดตัด จากนั้นสกรูจะหมุนโดยไม่ทะลุ และผู้ติดตั้งมักจะเพิ่มความเร็วอีก ซึ่งจะช่วยเร่งความล้มเหลว
การเลือกเครื่องมือเพื่อผลลัพธ์ที่สม่ำเสมอ
เครื่องมือมีความสำคัญพอๆ กับความเร็ว ปืนสกรูที่ติดตั้งคลัตช์พร้อมส่วนจมูกที่ไวต่อความลึกช่วยให้เบาะนั่งมีความสม่ำเสมอ ในทางตรงกันข้าม ตัวขับกระแทกแรงบิดสูงจะใช้การตอกและแรงบิดที่ไม่สามารถควบคุมได้ หัวสามารถตัดออกได้เช่นเดียวกับที่นั่งหน้าแปลน หรือสามารถบดแหวน EPDM ก่อนที่ผู้ปฏิบัติงานจะตอบสนอง สำหรับการใช้งานใดๆ ที่เกี่ยวข้องกับแหวนรองซีล การควบคุมแรงบิดไม่ใช่ทางเลือก การใช้ชิ้นส่วนจมูกที่ไวต่อความลึกช่วยให้แน่ใจว่าสกรูทุกตัวถูกขับเคลื่อนให้มีความลึกเท่ากันทุกประการ โดยบีบอัดเครื่องซักผ้าได้อย่างสมบูรณ์แบบโดยไม่คำนึงถึงความเมื่อยล้าของผู้ปฏิบัติงาน
หน้าต่างการบีบอัดเครื่องซักผ้า EPDM
บนหลังคาและส่วนหุ้ม แหวนรอง EPDM แบบยึดติดจะเป็นซีลน้ำหลัก มีช่วงการบีบอัดที่ถูกต้องที่แคบ การอัดมากเกินไปจะทำให้ยางกลายเป็นดอกเห็ดเกินส่วนรองรับที่เป็นโลหะ ส่งผลให้ยางเสื่อมสภาพด้วยรังสียูวี และฉีกพันธะระหว่างยางกับโลหะ การบีบอัดภายใต้การบีบอัดจะทำให้เครื่องซักผ้าหลวม ส่งผลให้เส้นเลือดฝอยดึงความชื้นไว้ใต้ศีรษะ การติดตั้งที่ถูกต้องจะทำให้ EPDM มองเห็นได้เล็กน้อยที่ขอบของแหวนรองโลหะ โดยที่แผ่นรองโลหะจะเรียบหรือเว้าเบาๆ—โดยไม่โค้งขึ้น
แรงดันขาลงคืออีกครึ่งหนึ่งของสมการอัตราการป้อน แรงกด "แบบขนนก" เบา ๆ ที่ RPM สูงทำให้จุดเสียดสีและเล่นสเก็ตแทนที่จะตัด แรงเชิงเส้นคงที่—ประมาณ 25 ถึง 35 ปอนด์ในอุปกรณ์นำทางภาคสนามจำนวนมาก—ช่วยให้คมตัดทำงานและทำให้เกิดเศษโลหะโค้งงอ ฝุ่นโลหะละเอียดและปลายสีน้ำเงินเป็นสัญญาณของการเสียดสี ไม่ใช่การตัดเฉือน เศษที่โค้งงอบ่งบอกว่าความร้อนออกไปพร้อมกับเศษแทนที่จะสะสมอยู่ในสกรู
5. โหมดความล้มเหลวที่ย้อนกลับไปสู่การเลือกและเทคนิค
ความล้มเหลวของสนามส่วนใหญ่ที่เกิดจาก "สกรูเสีย" จริงๆ แล้วเป็นข้อกำหนดหรือความล้มเหลวในการติดตั้ง การทำความเข้าใจกลไกเบื้องหลังความล้มเหลวแต่ละครั้งจะทำให้กระบวนการวินิจฉัยสั้นลงและป้องกันเหตุการณ์ซ้ำ
การดันและการปอกด้าย
ตามที่อธิบายไว้ในส่วนหมายเลขจุด การดันแม่แรงจะเกิดขึ้นเมื่อการขันเกลียวเริ่มต้นขึ้นก่อนที่จุดเจาะจะออกจากวัสดุด้านล่าง ชั้นจะแยกจากกัน ด้ายจะแถบอยู่ในแผ่นด้านบน และสกรูอาจหักที่หัวได้ การแก้ไขเป็นจุดที่ยาวขึ้น ไม่ใช่เส้นผ่านศูนย์กลางใหญ่ขึ้นหรือการตั้งค่าแรงบิดที่สูงขึ้น การตรวจสอบรูหลังจากการถอดออกสามารถเปิดเผยได้ว่าเกลียวถูกขันก่อนเวลาอันควรหรือไม่
การเดินและความเสียหายบนพื้นผิว
สกรูที่เลื่อนข้ามแผงก่อนที่จะกัดรอยขีดข่วนที่เคลือบสังกะสีหรือสี และสร้างบริเวณที่ทำให้เกิดการกัดกร่อน การเดินเป็นเรื่องปกติเมื่อจุดใหญ่เกินไปสำหรับแผ่นบาง เมื่อแรงกดเริ่มต้นเบาเกินไป หรือเมื่อดอกสว่านสึกหรอ จุดที่คมชัดกว่าสำหรับเกจบางและแรงกดสตาร์ทที่มั่นคงช่วยแก้ปัญหาส่วนใหญ่ได้ ในบางสถานการณ์ การใช้ไพล็อตพันช์หรือจุดเจาะเฉพาะสำหรับโลหะบางสามารถลดการเดินโดยสิ้นเชิงได้
การหักหัวและแรงบิดเกิน
การตัดเฉือนส่วนหัวคือความล้มเหลวของขีดจำกัดแรงบิด ตัวขับกระแทกและคลัตช์ที่สึกหรอมักมีส่วนช่วย สกรูอาจไปถึงพื้นผิวเบาะนั่งแล้วรับแรงบิดที่พุ่งทะลุซึ่งเกินกว่าความแข็งแรงในการเปลี่ยนจากหัวต่อก้าน ชิ้นส่วนจมูกที่ไวต่อความลึกหรือปืนสกรูจำกัดแรงบิดจะป้องกันไม่ให้เหล็กแหลม การตรวจสอบขนาดบิตของไดรฟ์ที่ถูกต้องก็มีความสำคัญเช่นกัน เนื่องจากดอกสว่านที่หลวมอาจทำให้มุมของไดรฟ์หกเหลี่ยมปัดออก ซึ่งต้องใช้แรงมากเกินไปในการถอดออก
การเสื่อมสภาพของสารเคลือบและการกัดกร่อนของส่วนต่อประสาน
การสัมผัสโลหะที่ไม่เหมือนกันในสภาพแวดล้อมที่ชื้นจะทำให้เกิดเซลล์กัลวานิก ความเสียหายจะปรากฏเป็นคราบสนิม การพองตัวของสารเคลือบ หรือการสูญเสียส่วนที่ส่วนต่อประสาน วิธีแก้ไขคือการเลือกใช้วัสดุ: สแตนเลส โครงสร้างโลหะคู่ หรือการเคลือบกั้นที่เหมาะสมซึ่งตรงกับวัสดุแผงและประเภทการสัมผัส การตรวจสอบด้วยสายตาเป็นประจำระหว่างการก่อสร้างสามารถระบุพื้นที่ที่สารเคลือบได้รับความเสียหายระหว่างการติดตั้ง เพื่อให้สามารถสัมผัสได้ก่อนที่จะเริ่มดำเนินการโครงสร้าง
โหมดความล้มเหลวแต่ละโหมดเหล่านี้เสริมหลักการเดียวกัน:สกรูเจาะตนเองหัวแปลน Hexเป็นส่วนประกอบของระบบ ต้องเลือกหมายเลขจุด สารเคลือบ วัสดุพิมพ์ เครื่องมือ และเทคนิคร่วมกัน การเคลือบประสิทธิภาพสูงไม่สามารถชดเชยจุดที่มีขนาดเล็กเกินไปได้ และสกรูระดับพรีเมียมก็ไม่สามารถทนต่อแรงกระแทกที่ไม่มีการควบคุมความลึกได้
6. โปรโตคอลการประกันคุณภาพและการตรวจสอบ
การรับรองความน่าเชื่อถือของการเชื่อมต่อในโครงการก่อสร้างที่มีความต้องการสูงจำเป็นต้องมีกระบวนการประกันคุณภาพที่แข็งแกร่ง ผู้ระบุและผู้รับเหมาควรใช้โปรโตคอลการตรวจสอบที่ครอบคลุมทั้งตัวยึดที่เข้ามาและการติดตั้งที่เสร็จสมบูรณ์
การตรวจสอบมิติ
ควรสุ่มตัวอย่างตัวยึดที่เข้ามาเพื่อตรวจสอบขนาดที่สำคัญ ได้แก่ เส้นผ่านศูนย์กลางส่วนหัว ความหนาของหน้าแปลน เส้นผ่านศูนย์กลางเกลียวหลักและรอง และความยาวของจุด ขนาดที่แตกต่างกันเหล่านี้อาจส่งผลต่อความสามารถของสกรูในการเจาะอย่างมีประสิทธิภาพและยึดแน่นหนา ตัวอย่างเช่น หน้าแปลนที่มีขนาดเล็กเกินไปอาจไม่ได้ให้พื้นที่รับน้ำหนักเพียงพอ ส่งผลให้แผงเปลี่ยนรูป ความยาวจุดที่สั้นกว่าที่กำหนดอาจทำให้เกิดการดันในปึกวัสดุที่หนาขึ้นได้
การทดสอบความหนาของผิวเคลือบ
สำหรับโครงการในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน การตรวจสอบความหนาของชั้นเคลือบถือเป็นสิ่งสำคัญ เกจวัดการเหนี่ยวนำแม่เหล็กสามารถใช้เพื่อวัดความหนาของการเคลือบสังกะสีหรือโลหะผสมสังกะสีโดยไม่ทำลาย อีกวิธีหนึ่ง การทดสอบในห้องปฏิบัติการของคูปองเสียสละสามารถยืนยันประสิทธิภาพการพ่นเกลือและการยึดเกาะของสารเคลือบได้ การตรวจสอบให้แน่ใจว่าการเคลือบเป็นไปตามข้อกำหนดเป็นวิธีเดียวที่จะรับประกันอายุการใช้งานที่คาดไว้
การตรวจสอบคุณสมบัติทางกล
คุณสมบัติทางกลของสกรู เช่น ความแข็งแรงและความแข็งของแรงบิด มีความสำคัญอย่างยิ่งต่อการเจาะตัวเอง การทดสอบความต้านทานแรงบิดจะกำหนดแรงบิดสูงสุดที่สกรูสามารถรับได้ก่อนที่หัวจะเฉือนออกหรือบิดก้าน การทดสอบความแข็งช่วยยืนยันว่าจุดเจาะมีความแข็งเพียงพอที่จะเจาะเหล็กเป้าหมายได้โดยไม่ทื่อ ในขณะที่แกนยังคงแข็งแกร่งพอที่จะต้านทานการแตกหักแบบเปราะ ซัพพลายเออร์ชอบจินรันโดยทั่วไปจะให้การรับรองคุณสมบัติเหล่านี้โดยอิงจากการทดสอบแบทช์
7. คำถามที่พบบ่อย
ฉันจะทราบได้อย่างไรว่าควรใช้หมายเลขจุดใดสำหรับความหนาของวัสดุที่กำหนด
ฉันสามารถใช้ไดร์เวอร์กระแทกเพื่อติดตั้งสกรูเหล่านี้ได้หรือไม่
อะไรทำให้สกรูเจาะตัวเอง “เดิน” ข้ามแผงก่อนทำการเจาะ
การเคลือบชนิด Ruspert คุ้มค่ากว่าการชุบสังกะสีมาตรฐานหรือไม่?
ทำไมสกรูที่ติดตั้งบางตัวจึงมีรอยสนิมภายในไม่กี่เดือน?
สำหรับผู้ซื้อและผู้ระบุที่ต้องการตัวเลือกมิติและการเคลือบที่จัดทำเป็นเอกสาร ทีมวิศวกรสามารถจัดเตรียมข้อกำหนดโดยละเอียดและรายงานการทดสอบได้ ขั้นตอนที่สำคัญคือการกำหนดกองวัสดุ หมวดหมู่การสัมผัส และเครื่องมือก่อนที่จะวางคำสั่งซื้อ ไม่ใช่หลังจากการเชื่อมต่อครั้งแรกล้มเหลว
หัวแปลน หมายเลขจุด และการเคลือบไม่ใช่คุณสมบัติอิสระ เป็นการตัดสินใจที่มีข้อกำหนดเดียว เมื่อสกรูเหล่านี้สอดคล้องกับการใช้งาน สกรูเจาะตนเองหัวแปลนหกเหลี่ยมจะมอบการผสมผสานที่รวมเอาการประกอบการก่อสร้างที่มีความต้องการสูงไว้ด้วยกัน: ความเร็วในการเจาะ ความเสถียรในการจับยึด และความต้านทานการกัดกร่อนในการทำงานครั้งเดียว
ไม่ว่าโครงการต่อไปจะเกี่ยวข้องกับหลังคาโลหะ การติดตั้งพลังงานแสงอาทิตย์ หรือเหล็กโครงสร้างน้ำหนักเบา จุดเริ่มต้นที่ถูกต้องคือการสนทนาทางเทคนิคเกี่ยวกับความหนาของวัสดุ การเปิดรับแสง และวิธีการติดตั้งติดต่อเราเพื่อจัดตำแหน่งข้อกำหนดของตัวยึดให้ตรงกับการใช้งานก่อนที่จะขันสกรูตัวแรก
ติดต่อเราเพื่อขอรับการสนับสนุนโครงการ